Elegir el método de corte incorrecto para tus piezas metálicas tiene dos consecuencias directas: o pagas de más por una precisión que tu ensamblaje no necesita, o recibes piezas con acabados deficientes que requieren costosos reprocesos manuales.
En la industria metalúrgica, no existe una tecnología mágica que sirva para todo. La elección entre oxicorte, plasma o corte láser depende del espesor del material, el tipo de aleación, el presupuesto y, sobre todo, la tolerancia exigida en los planos. Analizamos cada tecnología para que tomes la mejor decisión técnica y económica.
Comparativa técnica: entendiendo cada proceso
Para optimizar la rentabilidad de un proyecto industrial, es vital conocer los límites y las ventajas operativas de los tres gigantes del corte de chapa.
Oxicorte: la fuerza bruta para grandes espesores
El oxicorte utiliza una combinación de gas combustible y oxígeno para generar una reacción de oxidación que, literalmente, quema y funde el metal a su paso.
- Ventajas: Es la tecnología reina para espesores extremos. Puede cortar acero al carbono de hasta 200 mm o más con equipos robustos y relativamente económicos.
- Limitaciones: Solo sirve para metales ferrosos (es inútil frente al acero inoxidable o el aluminio). Su precisión es baja, deja escoria profunda y genera una enorme Zona Afectada por el Calor (ZAC), lo que puede alterar las propiedades del metal y deformar la pieza.
Corte por Plasma: el equilibrio en velocidad
El plasma utiliza un gas ionizado a altísima velocidad y temperatura para fundir y expulsar el metal de la zona de corte.
- Ventajas: Es extremadamente rápido en espesores medios (entre 10 mm y 40 mm) y, a diferencia del oxicorte, puede cortar cualquier metal conductor, incluyendo acero inoxidable y aluminio.
- Limitaciones: El corte no es completamente perpendicular (suele dejar un ligero bisel). Aunque es más preciso que el oxicorte, sigue requiriendo mecanizado posterior si las tolerancias del ensamblaje son estrictas.
Corte Láser: precisión milimétrica y cero reprocesos
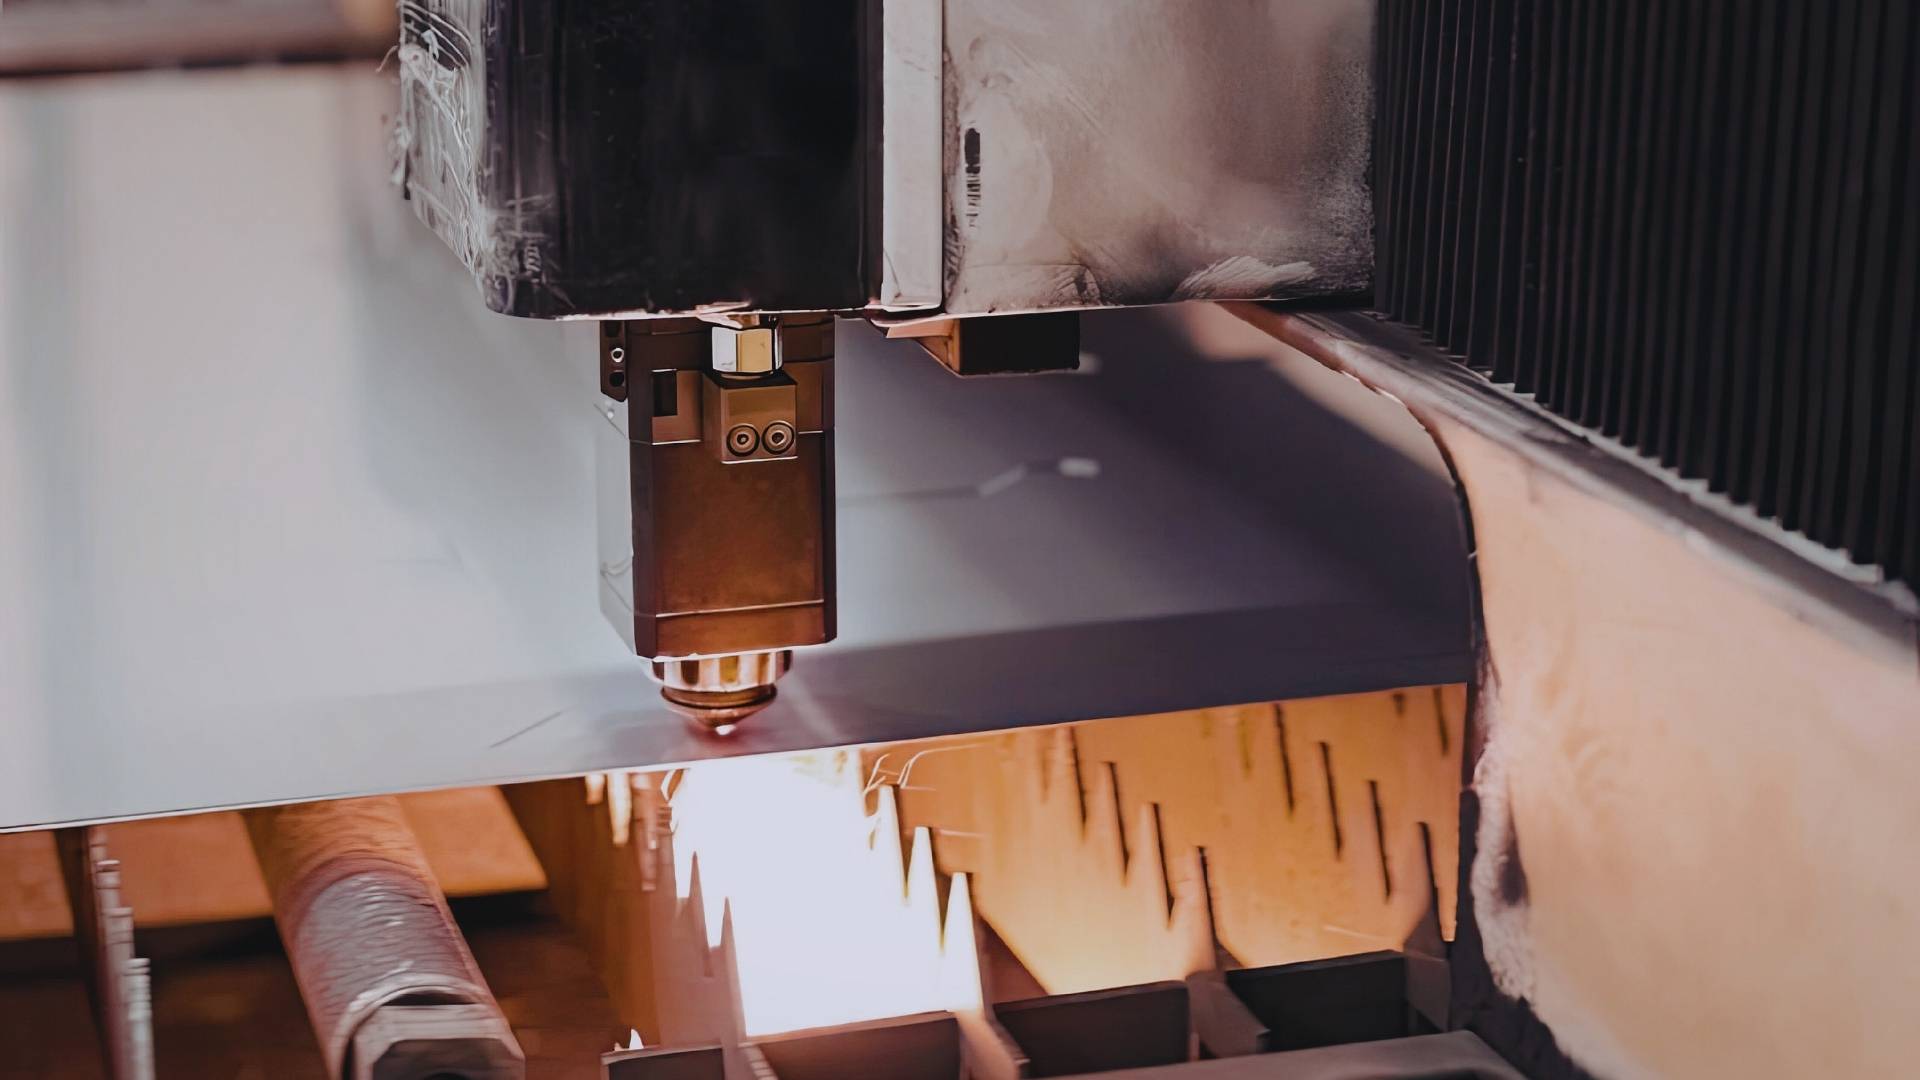
El láser concentra un haz de luz de alta potencia que vaporiza el material con una exactitud quirúrgica, asistido por un gas a presión.
- Ventajas: Precisión absoluta (con tolerancias de hasta ±0.1 mm), bordes limpios sin rebabas, capacidad para ejecutar geometrías complejísimas y una mínima afectación térmica. Permite cortar contornos y agujeros muy pequeños que otras tecnologías simplemente fundirían.
- Limitaciones: No es la opción más económica para espesores gigantescos (normalmente su límite óptimo en acero al carbono ronda los 25 mm), pero es absolutamente imbatible en chapa fina y media.
Casos reales: ¿cuándo elegir cada método?
La teoría está clara, pero ¿cómo se traduce esto a los requerimientos de tu departamento de compras o ingeniería?
- Caso 1: Placas base para estructuras de obra civil (Acero al carbono de 80 mm). La estética y la micro-precisión no son críticas; se prioriza penetrar un gran espesor. Elección: Oxicorte.
- Caso 2: Bridas industriales para tuberías de gran diámetro (Acero Inoxidable de 20 mm). Se busca rapidez en un material no ferroso con tolerancias funcionales moderadas. Elección: Plasma.
- Caso 3: Componentes internos para maquinaria o automoción (Chapa de 2 a 10 mm). Requiere encajes perfectos para soldadura robotizada, agujeros precisos y cero deformación térmica. Elección: Corte Láser.
La rentabilidad de la precisión en TAHER
En TAHER apostamos firmemente por el corte láser porque sabemos que en la industria actual, la verdadera reducción de costes se logra eliminando los cuellos de botella. Una pieza cortada por láser sale de nuestras máquinas lista para la siguiente fase —ya sea doblado de tubos, matricería o ensamblaje—, ahorrándote horas de esmerilado y ajustes en tu línea de montaje.
¿Tienes dudas sobre qué proceso es el más rentable para tu despiece? En nuestro departamento técnico evaluamos tus planos, el material y el uso final de la pieza para garantizarte el mejor coste por unidad sin sacrificar un milímetro de calidad.