En la fabricación industrial, existe un error de cálculo muy común a la hora de evaluar presupuestos: asumir que el trabajo del proveedor de corte de chapa termina cuando la pieza cae de la máquina. La realidad es muy distinta. El método utilizado para cortar el acero o el aluminio determinará de forma crítica el éxito o el fracaso del acabado posterior de la pieza, ya sea mediante pintura en polvo (lacado al horno), galvanizado o zincado.
A menudo, las empresas eligen la opción de corte más económica (como el plasma tradicional o el láser cortado con oxígeno de baja presión), solo para descubrir después que la pintura se desconcha en los bordes o que el recubrimiento de zinc no se adhiere correctamente. En TAHER te explicamos qué ocurre microscópicamente en el borde de tu pieza durante el corte térmico y cómo elegir el proceso adecuado puede ahorrarte miles de euros en preparaciones superficiales y reprocesos de calidad.
La anatomía del borde de corte: escoria y oxidación
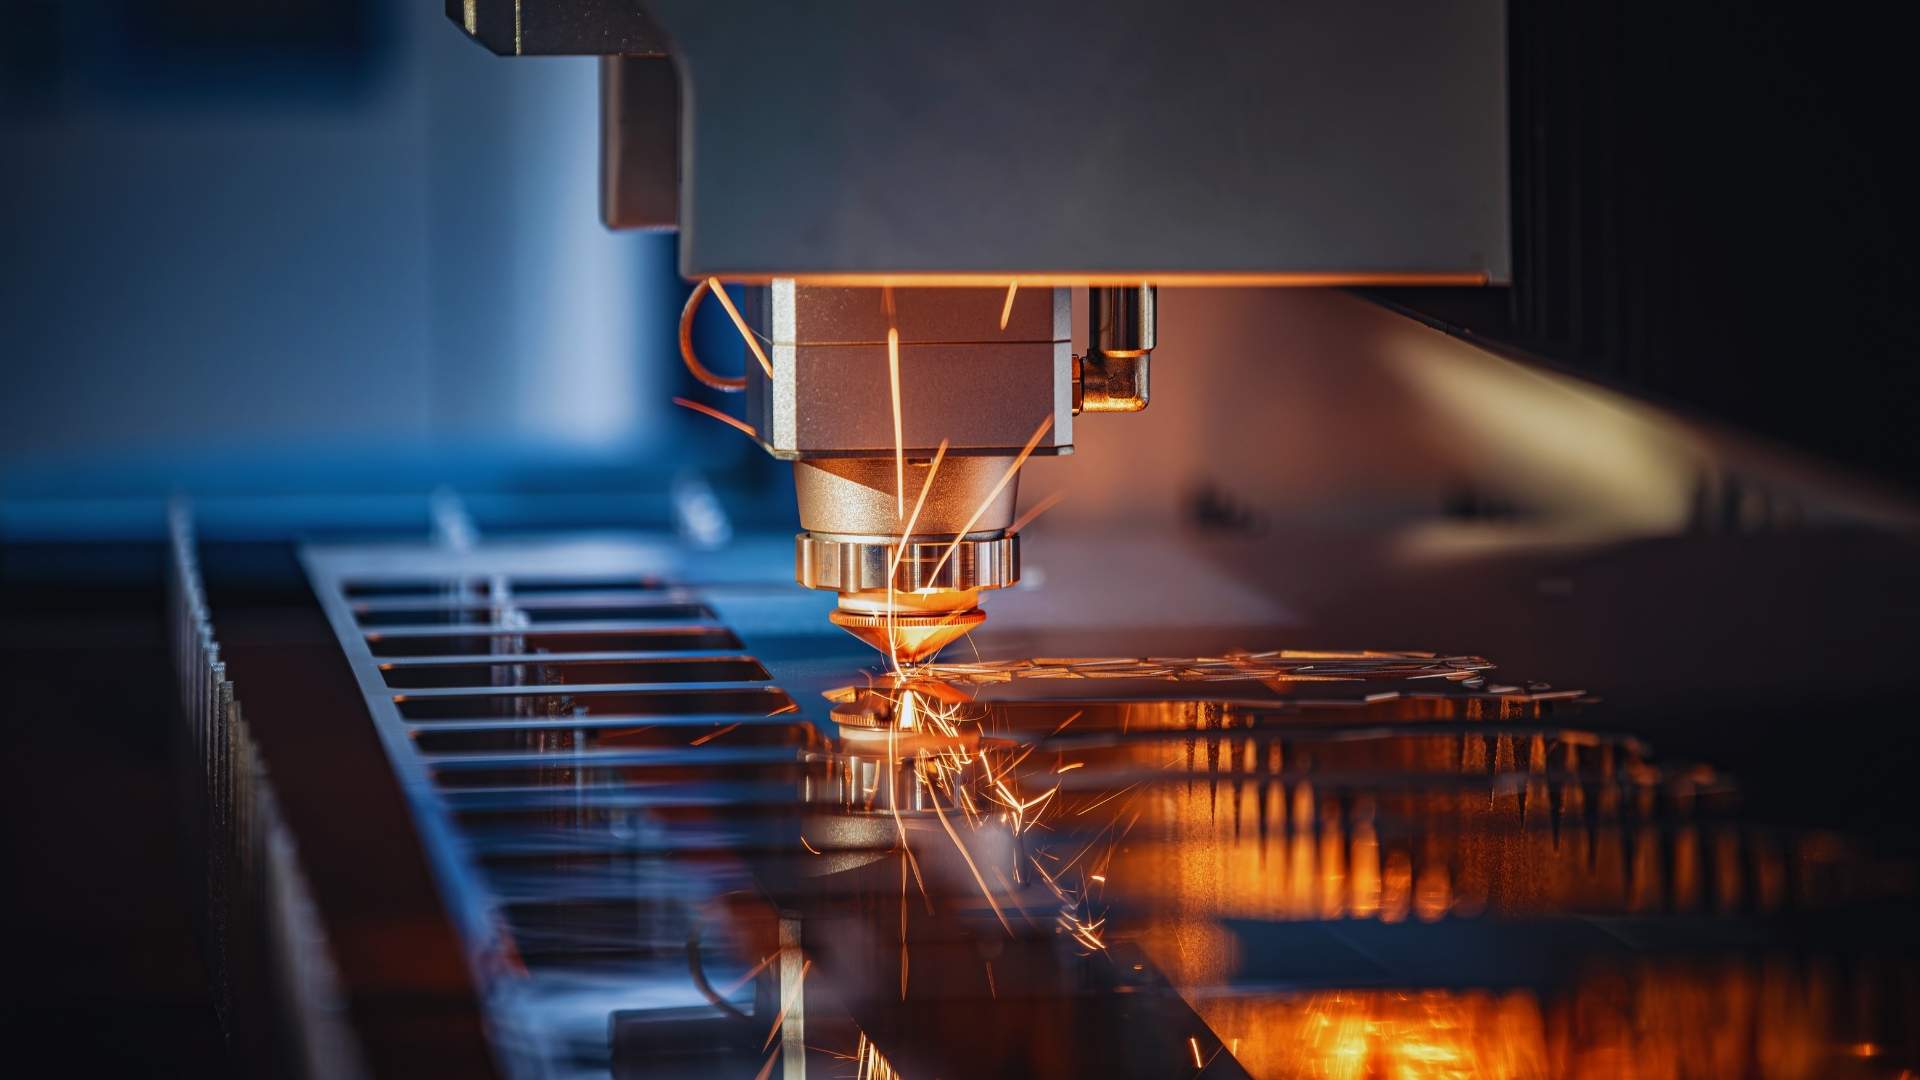
Cualquier proceso de corte térmico (láser, plasma u oxicorte) basa su principio en fundir y vaporizar el metal. Esta agresiva reacción térmica deja dos secuelas fundamentales en el perímetro de la pieza que son los peores enemigos de cualquier tratamiento de superficie.
1. La escoria: el obstáculo físico
Cuando el gas de asistencia no expulsa el metal fundido con la presión y velocidad adecuadas, este se enfría y se adhiere a la parte inferior de la pieza en forma de gotas endurecidas conocidas como escoria. Si envías una pieza con escoria a la cabina de pintura en polvo, la pintura cubrirá esas protuberancias. A la más mínima fricción durante el ensamblaje o el transporte, la escoria se desprenderá, llevándose consigo la capa de pintura y dejando el acero desnudo expuesto inmediatamente a la corrosión. El coste de eliminar esta escoria manualmente con amoladoras en tu propio taller suele anular por completo cualquier ahorro inicial en el precio de corte.
2. La capa de calamina y la oxidación térmica
Cuando se utiliza oxígeno como gas de asistencia en el corte láser de acero al carbono (un proceso muy común y económico), se produce una reacción exotérmica que acelera el corte. El precio a pagar es que el borde de la pieza queda recubierto por una fina película oscura y quebradiza de óxido de hierro (calamina). Esta capa es fatal para los recubrimientos posteriores. Si pintas sobre un borde cortado con oxígeno, la pintura se adherirá a la capa de calamina, no al acero base. Con el tiempo, o bajo estrés mecánico, la calamina se pelará como una cáscara, llevándose el recubrimiento protector.
La zona afectada por el calor (ZAC)
Además de los defectos superficiales, el exceso de calor altera las propiedades metalúrgicas internas de la pieza en sus contornos. Una ZAC profunda (común en cortes por plasma u oxicorte mal calibrado) endurece los bordes. Si esa pieza debe pasar posteriormente por operaciones críticas de doblado de tubos o pliegues en prensa, el material endurecido por el calor corre un alto riesgo de micro-fracturarse en la línea de pliegue.
La solución TAHER
La calidad superficial de un componente ensamblado empieza en la mesa de corte. En TAHER sabemos que las piezas que diseñan nuestros clientes van destinadas a bienes de equipo, maquinaria e instalaciones que exigen un acabado impecable y duradero.
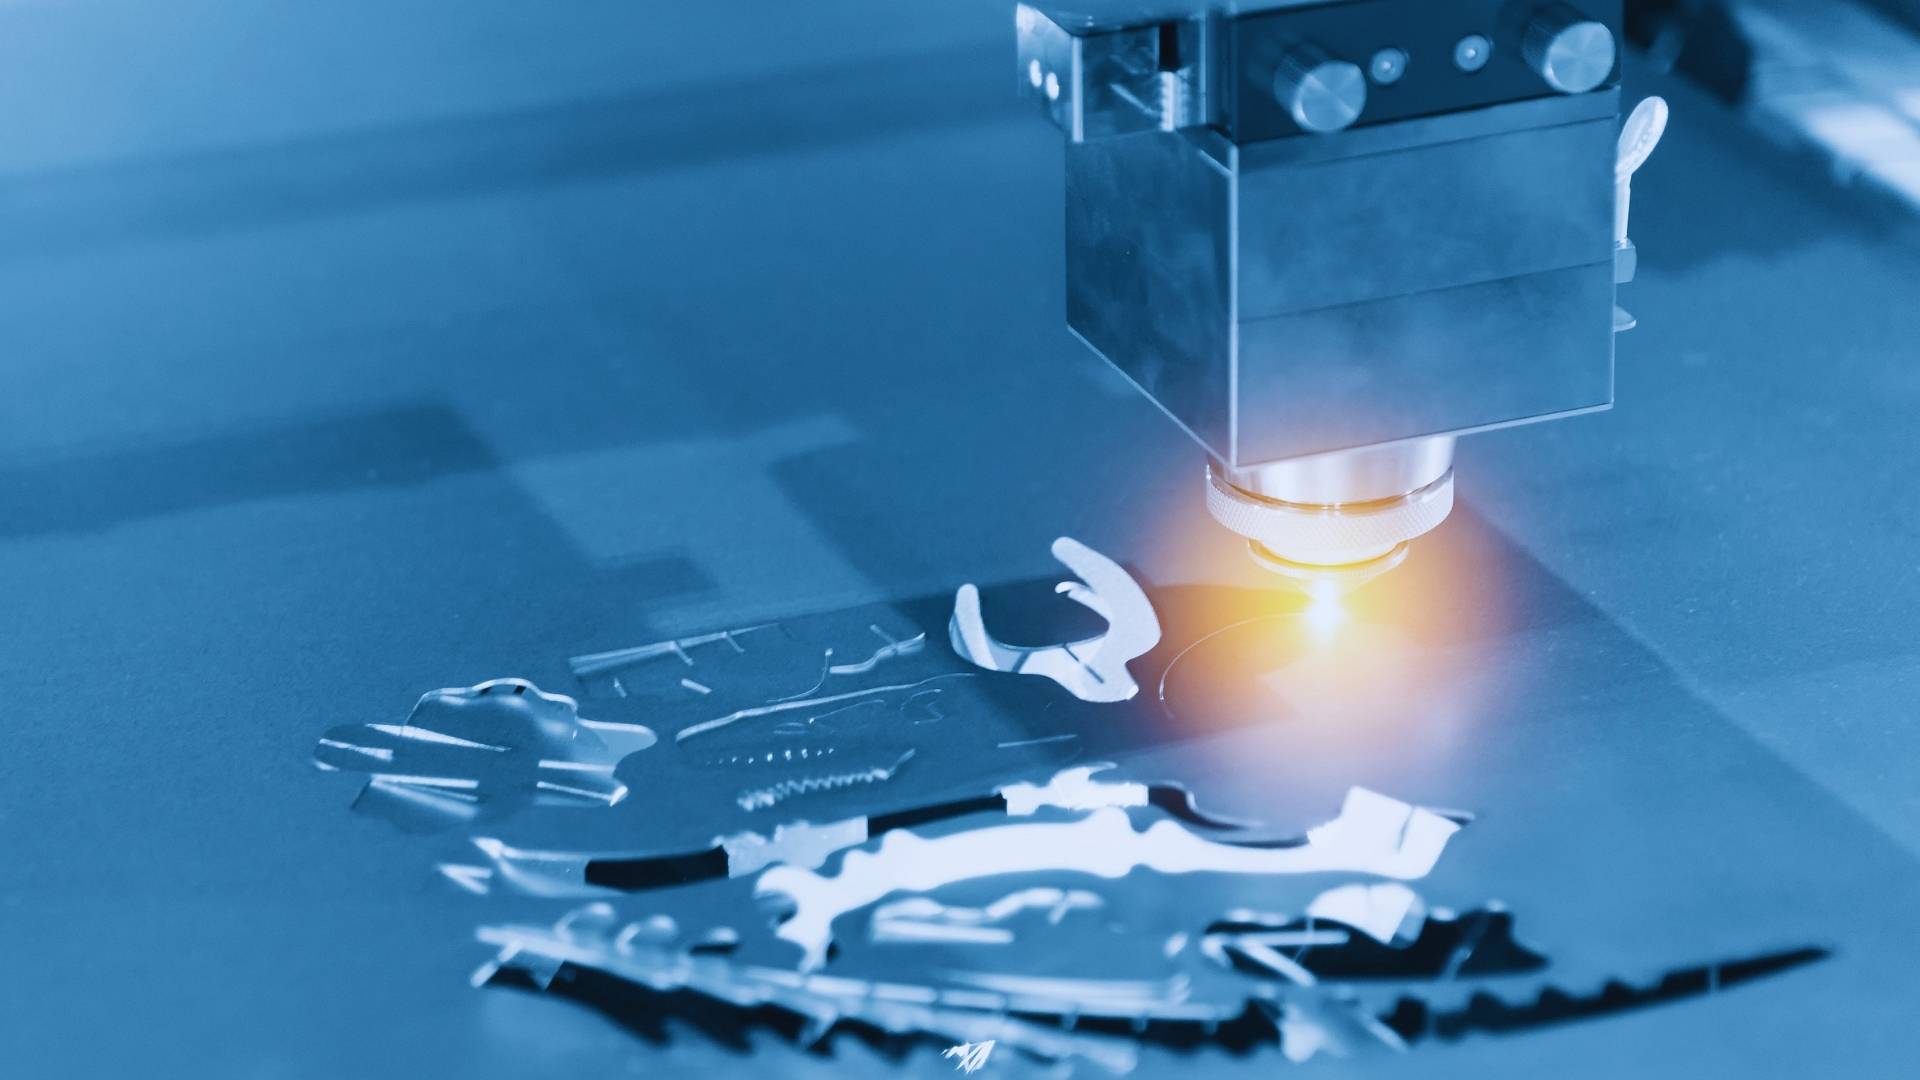
Para eliminar los problemas de adherencia y corrosión prematura, priorizamos un proceso drásticamente más limpio: el corte láser asistido por Nitrógeno a alta presión.
- Corte en frío relativo y bordes limpios: El nitrógeno, al ser un gas inerte, enfría el punto de corte y expulsa el material fundido sin reaccionar químicamente con el acero o el aluminio.
- Ausencia total de oxidación: El borde de la pieza resultante mantiene el color metálico brillante original (corte blanco), libre de calamina y capas de óxido.
- Reducción del Coste Total (TCO): Las piezas salen de nuestras instalaciones de corte láser listas para ir directamente a tu proveedor de pintura en polvo o galvanizado. Eliminamos por completo la necesidad de que tus operarios pierdan horas limpiando bordes con cepillos de alambre o lijadoras, y erradicamos los rechazos de calidad en la fase final de ensamblaje.
¿Qué coste oculto tiene tu proveedor de corte actual?
Un presupuesto barato no sirve de nada si tu empresa tiene que asumir horas de preparación superficial antes de pintar. Analiza el coste real de tus piezas midiendo el tiempo de manipulación posterior.
¿Tus piezas sufren desconchados de pintura o problemas de soldabilidad en los bordes? Envíanos tus planos y solicita un lote de prueba. Comprueba en primera persona la diferencia superficial de un corte láser optimizado por TAHER y descubre cómo la calidad desde el primer milímetro reduce tus costes globales de fabricación.