En el diseño industrial, el tubo metálico es uno de los elementos más versátiles y eficientes. Ofrece una relación resistencia-peso excepcional y una estética limpia. Sin embargo, cuando llega la fase de fabricación y ese tubo debe curvarse para formar el chasis de un vehículo, el pasamanos de un mobiliario urbano o el sistema de conducción de un circuito hidráulico, la física del material entra en juego de forma implacable.
Doblar un tubo sin la tecnología adecuada o sin entender cómo fluye el metal bajo tensión es la receta perfecta para arruinar un lote entero. En TAHER no trabajamos «a ojo». Dominamos la deformación en frío mediante tecnología CNC para garantizar que la sección transversal de tu diseño se mantenga perfecta. Analizamos qué ocurre dentro del tubo y cómo evitamos los defectos que encarecen tu producto.
La física del curvado: fuerzas opuestas en milímetros
Cuando un tubo recto se somete a un esfuerzo de flexión alrededor de una matriz, su pared no se comporta de manera uniforme. El material se divide en dos zonas de tensión radicalmente opuestas:
- El Extradós (Radio Exterior): La pared exterior del tubo se estira brutalmente. El metal se somete a fuerzas de tracción, lo que provoca un adelgazamiento de la pared. Si se supera el límite de fluencia sin control, el tubo puede fracturarse.
- El Intradós (Radio Interior): Simultáneamente, la pared interior se comprime. El metal se somete a fuerzas de compresión, engrosando la pared. El material sobrante, al no tener hacia dónde escapar, tiende a colapsar hacia el interior.
Esta lucha de fuerzas genera los dos grandes enemigos del diseñador de tubos: la ovalización y las arrugas.
Aplastamiento y arrugas
Cuando un taller de baja capacidad dobla un tubo «en el aire» (sin soporte interno), el resultado es inevitable:
- Ovalización: La sección transversal circular se aplasta y adquiere forma elíptica. En estructuras portantes, esto debilita drásticamente la resistencia mecánica. En sistemas de conducción de fluidos (hidráulica, neumática o automoción), un tubo ovalizado genera turbulencias severas, caídas de presión y fatiga térmica.
- Arrugas: La compresión en el intradós genera ondulaciones profundas. Además de arruinar la estética en piezas vistas (como mobiliario urbano o escapes), las arrugas interiores crean depósitos donde se acumulan residuos o se inician focos de corrosión.
Para que puedas visualizar exactamente cómo interactúan estas fuerzas y cómo la tecnología revierte el problema, prueba este simulador interactivo de nuestra oficina técnica:
El retorno elástico
El tercer desafío es el «Springback». El acero inoxidable o las aleaciones de aluminio tienen «memoria». Cuando la matriz dobla el tubo a exactamente 90º y se libera la presión, el tubo tenderá a abrirse unos grados (por ejemplo, retrocediendo a 88º). Si tus piezas requieren encajar en una plantilla de soldadura estricta, un error de 2 grados en un tubo de dos metros de largo se traduce en una desviación de varios centímetros en el extremo, arruinando el ensamblaje.
La solución TAHER
En TAHER hemos eliminado estas variables destructivas dotando a nuestra planta de tecnología de control numérico avanzada. No dejamos la geometría al azar.
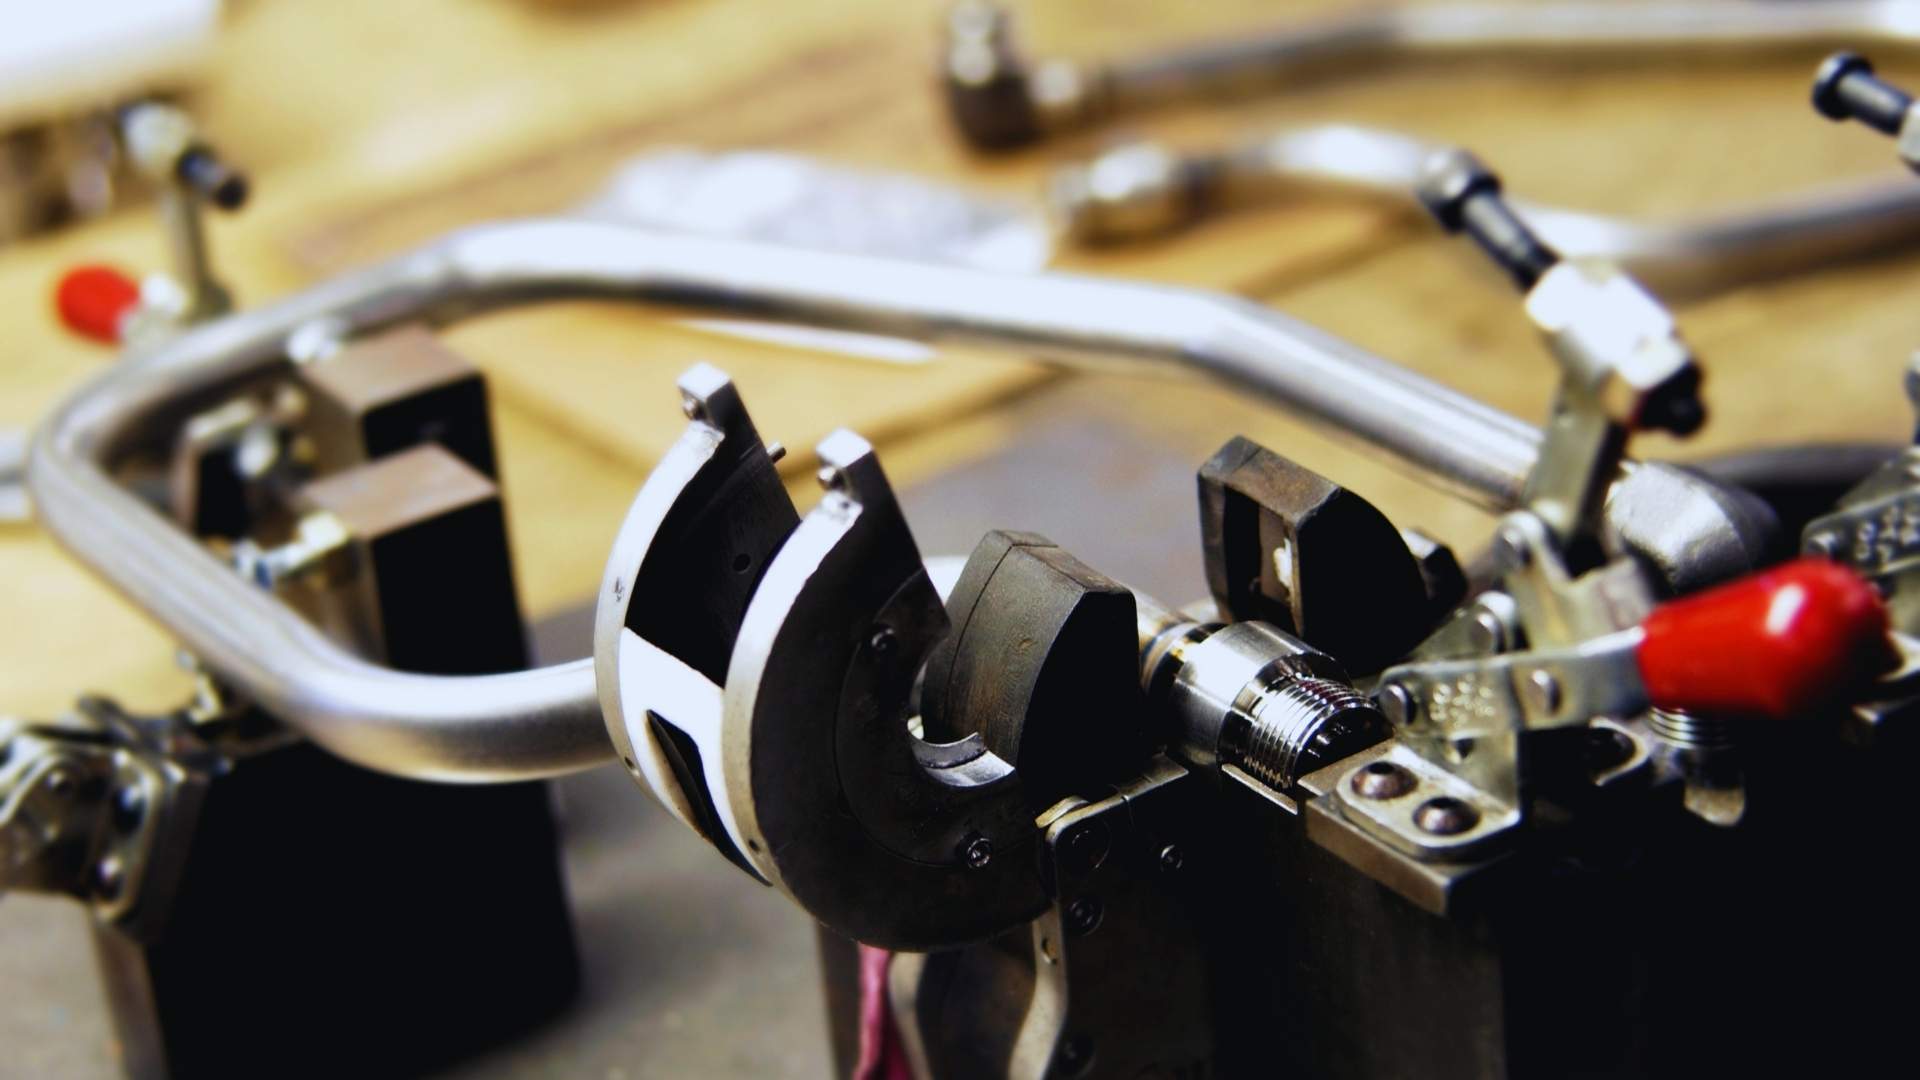
- Mandril interno (Alma articulada): Introducimos un mandril de bolas flexibles dentro del tubo durante el proceso de doblado. Este elemento físico soporta las paredes interiores justo en el punto de tensión máxima, impidiendo absolutamente la ovalización y manteniendo el paso de fluidos al 100%.
- Matriz alisadora (Wiper Die): Utilizamos bloques alisadores en el exterior que planchan el material durante la compresión, previniendo la más mínima formación de arrugas en el intradós.
- Compensación CNC inteligente: Nuestras máquinas calculan el límite elástico específico del lote de material que estamos trabajando. Si queremos 90º, el software ordena a la máquina sobre-doblar a 92.5º de forma automática, de manera que tras el retorno elástico, la pieza quede con una tolerancia angular perfecta.
Deja de rediseñar tus ensamblajes para compensar los malos doblados.
Si estás asumiendo mermas de producción por tubos defectuosos, o si tus sistemas de conducción pierden eficiencia hidráulica por estrangulamientos en las curvas, tu proveedor de transformación metálica ha llegado a su límite tecnológico.